

Home Assistant で水やりを知らせて自動化する — 通知からポンプ制御まで
ゲンキ swiftwand.ai
冬のあいだ鉢を室内に入れると、水やりの間隔がつかみにくくなる。出張や帰省で数日家を空ければ、戻ったときには用土が乾き切っていることもある。市販の自動給水鉢もあるが、形や大きさが置きたい棚や窓辺に合うとは限らない。そこで自動給水鉢を3Dプリントで自作しようとすると、今度は別の壁に当たる。外鉢から水が漏れる、内鉢が外鉢に収まらない、PLA で作ってよいのか分からない。
本記事は、底面給水の仕組みを大学の園芸普及資料で確かめ、水漏れしない壁の条件を Prusa の試験結果で押さえ、素材を物性表で選ぶところまでを整理する。そのうえで、当サイトが Claude Sonnet 5 に自動給水鉢の CAD コードを書かせ、思考量の設定を変えて結果を比べた実測を載せる。先に結論を書くと、思考量を下げた回は1分で動くコードが返ったが、2つの部品を組み合わせると内鉢の底が外鉢の底を 82mm 突き抜けていた。部品ごとの寸法は仕様どおりだったにもかかわらず、である。
※本記事にはアフィリエイト広告(PR)が含まれます。
なお、当サイトはこの設計を実物として印刷しておらず、水漏れ試験も給水の試験もしていない。実測したのは、AI が書いたコードの実行、形状の検証、スライサーでの造形時間と材料量までである。
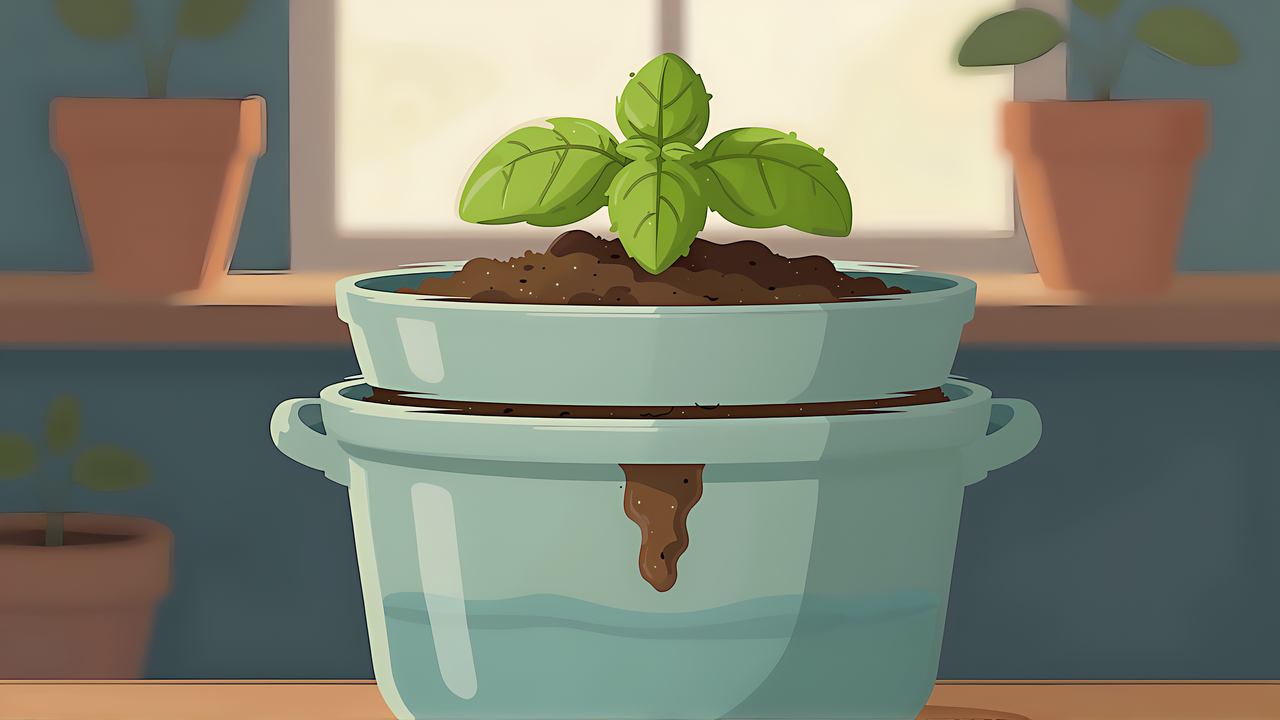
自動給水鉢(self-watering container)は、普通の鉢と水の出口の位置が違う。University of Maryland Extension の解説によれば、底の排水穴の代わりに側面にあふれ穴があり、用土は貯水部の真上にある穴あきの台に載る。根は用土を通って水へ伸び、多くの場合、水は貯水部から用土へ吸い上げられる。
吸い上げの仕組みは毛管作用である。University of Kentucky の普及資料 AEN-157「Wicking Containers: A Self-Watering Garden System」は、底面給水では植物が下から上へ水を受け取り、その水は土の粒のすき間に表面張力で保たれると説明している。粒が細かいほど重力に逆らって水を持ち上げる力が強い。同資料の構成では、水面が排水穴の高さにあっても、毛管作用で水はそこから約4インチ(約10cm)上まで移動するとされる。この値は用土の種類で変わるため、一般値ではなく「この資料の条件での目安」として扱うべきだ。
過湿を防ぐのはあふれ穴の高さである。AEN-157 は、水やりの上限が排水穴の位置で決まると書いている。貯水部に水を入れすぎても、あふれ穴より上には水位が上がらない。つまり自動給水鉢の設計では、あふれ穴の高さがそのまま「用土が水に浸かる上限」になる。
利点と欠点も同じ資料群に整理されている。
「何日水やりが要らないか」は植物・用土・室温で変わる。資料が言うのは「数日」までであり、本記事も具体的な日数は書かない。
仕組みを設計の言葉に置き換えると、決めるべき寸法は三つに絞られる。
一つ目は水位の上限、つまりあふれ穴の高さである。AEN-157 の例は直径・深さとも約16インチの大型タブで、あふれ穴を内底から約4インチの高さに、直径 5/16〜3/8インチであけ、貯水量は約3.4ガロンになる。卓上の鉢にこの寸法をそのまま使うことはできないが、「あふれ穴は余分な水が自由に抜ける径にする」「穴の高さで貯水量が決まる」という考え方はそのまま使える。
二つ目は吸い上げの通り道である。用土を貯水部へ届かせる方法には、布やひもの芯を垂らす方式と、内鉢の底から用土の柱を水中へ突き出す方式がある。当サイトの実測では後者を選び、内鉢の底中央から直径 40mm・深さ 45mm の筒(給水ウェル)を下へ突き出し、側面に幅 3mm のスリットを6本入れて、用土が水に触れるようにした。
三つ目は給水口である。内鉢を持ち上げずに水を足せるよう、外鉢の側面に筒を付ける。AEN-157 は、開いた給水口が蚊を寄せる可能性を指摘し、給水時に外せる蓋を付ける方法を勧めている。室内の小さな鉢でも、給水口の蓋は最初から設計に入れておく価値がある。蓋をねじ式にするなら、ねじ山の造形と締め付けの考え方は3Dプリント ねじ 完全ガイド 2026(2026-07-22 公開)にまとめてある。
内鉢と外鉢のすき間も寸法として決めておく。はまりが固いと内鉢を抜いて根を確認できず、緩すぎると鉢が傾く。はめあいの数値の決め方は3Dプリント 公差 設計入門 2026(2026-07-21 公開)が詳しい。
内鉢と外鉢のすき間やはめあいの数値を自分で決めるなら、公差とはめあいの考え方を体系的に学べる機械設計の教科書が手元にあると安心だ。
内鉢は水が抜けても構わないが、外鉢は水を溜める容器である。FDM の造形物は層を積み重ねて作るため、条件を外すと層のすき間からにじみ出る。
Prusa Knowledge Base の「Watertight prints」は、水密の基本を1つの壁につき少なくとも3〜4周の外周としている。形状によっては5〜6周に増やせるが、それが必要になることはまれだという。外周を増やせない場合の手として、押出幅を既定値から5〜10%広げる方法(0.4mm を 0.44mm に)も挙げている。
より詳しいのは Prusa の水密試験の記事である。単純な試験用円筒で、水密になる最小の外周数を素材ごとに調べた結果は次のとおりだった。試験は Prusa が特定のフィラメントで行ったもので、他のメーカーや銘柄で同じ値になるとは限らない。また同じ記事は、0.4mm ノズルなら積層 0.15mm で印刷するのがよいとしている。
| 素材 | 最小外周数 |
|---|---|
| ABS・ASA・CPE・PC・PP | 2 |
| TPEE | 3 |
| PETG・PLA・PA | 4 |
| HIPS・PVB | 5 |
同じ記事は、壁が薄い場合(2〜4周、0.9〜1.8mm)には素材の差がはっきり出て、PP が最もよく水を止め、PETG・PLA などは明らかに多く漏れたと報告している。一方、壁が厚い場合(6周、2〜3mm 以上)は、どの素材で印刷してもほとんど差がないという。
漏れの出どころについての指摘も設計に効く。主な漏れ源は層と層の接触面ではなく、層を移るときにできる継ぎ目と、ソリッドインフィルと外周の境目だった。底面のソリッド層の数は外周数ほど効かないが、念のため5層以上にしておくよう勧めている。
花瓶モード(PrusaSlicer では Spiral vase と呼ぶ。スライサーによって呼称が異なる)では、外周1周でも試験した全素材が水密になった。層を移る継ぎ目が生じないためで、継ぎ目が漏れの主因だという上の結論を裏づけている。ただし花瓶モードは底面のソリッド層のあと、外壁1周をらせん状に連続して積む方式なので、給水口の筒や内部の仕切りのような構造は作れない。外鉢を筒と底だけの形にし、給水口を別部品にするなら選択肢に入る。
後処理で封止する方法もある。Prusa はエポキシ樹脂で固める、アセトンで表面を溶かして平滑化するといった方法を挙げつつ、手間がかかる点を認めている。ASA や ABS はアセトンで平滑化すれば外周数を増やす工夫が要らない場合があるとも書いているが、アセトンは換気が要る溶剤であり、手順は本記事では扱わない。2液を混ぜて筆で塗るコーティング剤(Smooth-On の XTC-3D など)もあるが、これは製品の一例として挙げるにとどめる。
壁の周数を増やすと強度も上がる。外周数と部品の強さの関係は3Dプリント 強度 設計実践 2026(2026-07-24 公開)で扱った。
鉢の素材として PETG がよく勧められる。しかし、その理由として語られがちな「PETG は PLA より水を吸わない」「PETG のほうが水漏れしにくい」は、公開されている資料では裏づけが割れている。
まず水密性について、上の Prusa の試験では PETG も PLA も最小外周数は同じ4周で、薄い壁ではどちらも多く漏れた。水密性で PETG が PLA より有利とは言えない。なお Prusa は記事のコメント欄で、試験した PETG はオフィスで数週間開封したままのもので、乾燥させたフィラメントでは試していないと答えている。
次に吸水について、メーカーの技術資料(TDS)を並べると結果が一致しない。
| 資料 | 条件 | PLA | PETG | ASA |
|---|---|---|---|---|
| Prusament TDS(吸湿率、7日) | 24 °C・湿度22% | 0.19% | 0.10% | 0.17% |
| Bambu Lab TDS(飽和吸水率) | 25 °C・55% RH | 0.43% | 0.45% | — |
| Polymaker PETG TDS(最大吸水率) | 23 °C・70% RH | — | 0.51% | — |
Prusament では PETG の値が PLA の約半分だが、Bambu Lab の PLA Basic と PETG Basic ではほぼ同じである。しかもこれらはフィラメントを空気中に置いたときの値で、水に浸けたときの値ではない。「PETG は吸水しにくいから鉢に向く」という理由づけは、この資料からは立たない。
では PETG を選ぶ根拠は何か。耐熱と紫外線である。Prusa の PLA の解説は、PLA が 60 °C を超えると軟化・変形し、紫外線で劣化すると書いている。Prusament の TDS に載る荷重たわみ温度(0.45 MPa)は PLA 55 °C、PETG 68 °C、ASA 93 °C である。Prusa の PETG の解説は PETG を水と湿気に強い素材とし、80 °C 未満なら屋外の大半の用途に使えるとしている。
夏の窓辺や日の当たる場所に置く鉢では、PLA が高温で変形しうること、紫外線で劣化していくことが、PETG を選ぶ実際の理由になる。何度で変形するかは置き場所の条件次第なので、本記事では断定しない。
屋外の日なたに置くなら ASA も候補になる。Prusa の ASA の解説は、ASA が ABS より紫外線に強く、反りが少なく、屋外向きだとしている。ただし同じページは、印刷時に換気が必要なことと、造形中に反りやすいことも挙げている。家庭のプリンターで最初に使う素材としては PETG のほうが扱いやすい。
なお「PLA は水で溶ける」という説明を見かけることがあるが、これは正しくない。Prusa の記事は、PLA は溶けないが条件によっては膨潤して水の通り道になりうるという説を紹介したうえで、長期の試験で Prusament PLA の植木鉢に漏れは見られなかったと報告している。
窓辺や日の当たる場所に置く外鉢には、耐熱と紫外線の面で PETG が第一候補になる。
ハーブや葉物を育てる鉢では、食品に触れる安全性が気になる。ここは断定を避け、メーカーの見解をそのまま伝える。
Prusa は PETG について、食品産業で広く使われ食品安全とされることが多い素材だと認めたうえで、PETG を含むどのフィラメントも、食器など食品に直接触れる物の印刷には勧めないとしている。主な理由は、造形物の表面にある層の細かい溝である。Prusa の食品と FDM の解説は、層と層の間の溝が細菌の温床になること、真鍮のノズルは食品安全とみなされないことを挙げている。さらに水密の解説は「水密は食品安全を意味しない」と明記している。
植木鉢は食器ではない。ただし、食用の植物を育てる用途では、造形物が食品に接触してよい材料であると保証されていない点を覚えておきたい。日本では食品用器具・容器包装にポジティブリスト制度があり、2020年6月1日に施行され、2025年5月31日に経過措置が満了した(消費者庁)。自作の鉢がこの制度の適合品であるとは限らない。ここでの制度の紹介は一般的な整理であり、法的助言ではない。自作の鉢や使った材料が制度上どう扱われるかは、所管の行政機関や専門家に個別に確認してほしい。Prusa は食品用途では認証された食品グレードのエポキシでの被覆を勧めている。
ここから当サイトの実測に入る。自動給水鉢を3Dプリントで作るとき、形そのものは単純な回転体に近いが、内鉢と外鉢の高さ・つば・給水ウェル・給水口の位置関係を整合させる必要がある。これを AI に一度で書かせたらどうなるかを確かめた。なお、ここから後の節の挿絵は状況を描いたイメージで、実物を試験した写真ではない。
条件は次のとおりである。
| 項目 | 内容 |
|---|---|
| AI | Claude Code CLI 2.1.283 の claude -p、モデル claude-sonnet-5。ツール・MCP・プロジェクト設定なし |
| 比べた条件 | 思考量(--effort)を 既定/medium/low の3通り |
| 出力 | Python と manifold3d 3.3.2 で、内鉢と外鉢の STL を書き出すコード |
| 検証 | 閉じた形状か、外形寸法、下向き 45° を超える面の面積比、2部品を重ねたときの重なり・最下点・側面すき間、Bambu Studio の CLI でのスライス |
| 実物 | 印刷していない。水漏れ・給水の試験もしていない |
依頼文は日本語の仕様1通である。内鉢は上端外径 120mm・高さ 110mm・壁厚 2.4mm で、底から直径 40mm・深さ 45mm の給水ウェルを突き出し、幅 3mm のスリット6本と直径 5mm の排水穴6個を付ける。上部に幅 6mm のつばを付けて外鉢の上端に載せる。外鉢は側面のすき間を片側 1.0mm 以上、貯水深さを 50mm 以上とし、内径 16mm の給水口を1本付ける。素材は PETG、ノズル 0.4mm、積層 0.2mm で、どちらの部品も印刷向きのままサポート不要(下向きの張り出しは 45° 以内)、外鉢は水漏れしないこと、と書いた。
OpenSCAD ではなく Python を選んだのは、2部品の重なりをブール演算で数値として検証したかったためである。同じことは OpenSCAD でもできる。OpenSCAD は GPL v2 の無料ソフトで、Windows・macOS・Linux で動く。公式の最新安定版は 2021.01 で、公式サイトは開発版スナップショットで Manifold 形状エンジンを有効にするよう案内している。OpenSCAD のコードを LLM と書く手順はOpenSCAD × LLM 実践 2026(2026-07-18 公開)で扱った。
限界も先に書いておく。各条件は1回ずつしか実行していない。同じ条件で再実行すれば結果は変わりうる。以下は「この1回ではこうだった」という記録であり、思考量ごとの一般的な性能を示すものではない。
本記事の実測は Claude Code の claude -p で行った。CLI から AI にコードを書かせて検証する流れを基礎から押さえるなら次の一冊がある。
結果をまとめると次のようになる。費用は CLI が返した total_cost_usd の値である。
| 条件 | 所要 | 出力トークン | 費用 | コード | 2部品の組み合わせ | 45° 超の下向き面(内鉢/外鉢) |
|---|---|---|---|---|---|---|
| 既定 | 48分43秒 | 256,000(上限エラー) | $2.63 | 出力なし | — | — |
| medium | 48分05秒 | 253,425 | $2.61 | 281行、1回で動いた | 成立 | 0.05%/0.03% |
| low | 1分03秒 | 6,445 | $0.08 | 269行、1回で動いた | 不成立 | 9.88%/2.83% |
| low+1回修正 | 5分45秒 | 31,215 | $0.36 | 265行、動いた | 不成立(別の箇所) | 0.04%/1.49% |
3条件とも、コードを実行してエラーが出たら直させる手順を用意していたが、コードが返った回はすべて1回目でエラーなく動いた。
思考量 low は1分3秒でコードを返した。内鉢も外鉢も閉じた形状で、スライスも通った。寸法の数値も仕様どおりである。ところが2部品を重ねると成り立たなかった。
原因は外鉢の高さの決め方にある。コードは外鉢の高さを「貯水深さ+水面上の余白」だけで決めており、外鉢の全高は 73mm になった。一方の内鉢は、つばの下面までが 110mm あり、さらに給水ウェルが 45mm 突き出す。つばを外鉢の縁に載せると、内鉢の最下点は外鉢の底より 82mm 下に来る。部品ごとのチェックでは一つも引っかからない不具合である。
もう一つ、内鉢の底板が給水ウェルから水平に張り出しており、下向き 45° を超える面が内鉢の表面積の 9.88% を占めた。印刷向きのままではサポートなしで造形できない形である。
上の2点を数値つきで伝えて1回直させると、5分45秒で修正版が返った。外鉢は高さ 170mm に伸び、内鉢の底は漏斗形になって張り出しが 0.04% に減った。指摘した2点は解消した。
ところが、給水口に別の不具合があった。給水口の筒が外鉢の外側から中心を越えて内部に入り込み、内鉢の給水ウェルと重なっていた。さらに給水口の穴は反対側の壁まで突き抜けており、水面より下の位置で外鉢の壁に直径 16mm の穴があいていた。コードを見ると、給水口の穴を外鉢の直径より長い円柱で抜いていた。この作り方は修正前のコードにも同じようにあったが、内鉢が外鉢の底を突き抜けるという大きな不具合に隠れて、最初の検証では見つからなかった。修正を頼むと、頼んだ箇所は直るが、頼んでいない箇所の不具合はそのまま残る。修正のあとは、最初と同じ検証をすべてやり直し、検証の項目も見直す必要がある。
思考量 medium は48分5秒、$2.61 かかったが、2部品を重ねた状態まで整合した設計を返した。つばの下面を 45° の斜面にしてサポートなしで造形できる形にし、そのつばが外鉢の縁の内角に当たる位置を計算して、外鉢の高さをそこから逆算していた。重なりは 0、給水ウェルの先端と外鉢の底とのすき間は 8.0mm、側面のすき間は約 1.2mm だった。下向き 45° を超える面は内鉢 0.05%、外鉢 0.03% である。
コードの冒頭には、仕様どおり寸法の変数がまとまっていた。一部を抜粋する。
MAX_OVERHANG_DEG = 45.0   # サポート不要とみなす最大オーバーハング角(垂直からの角度)
CLEARANCE      = 1.2      # 内鉢/外鉢 側面すきま(片側)[mm] ※要件は1.0mm以上
IP_TOP_OD      = 120.0    # 上端外径 [mm]
IP_HEIGHT      = 110.0    # 本体高さ(ウェル基部~上端リム)[mm]
IP_WALL        = 2.4      # 壁厚 [mm]
WELL_OD        = 40.0     # 給水ウェル外径 [mm]
WELL_DEPTH     = 45.0     # 給水ウェル突出深さ(ストレート部)[mm]
FLANGE_W       = 6.0      # 上部フランジの張出し幅 [mm]
RES_WALL           = 3.0   # 外鉢 側面・底面 肉厚 [mm]
BOTTOM_CLEARANCE   = 8.0   # ウェル先端と外鉢底面のすきま [mm]
SPOUT_ID           = 16.0  # 給水口 内径 [mm]
SPOUT_TILT_DEG     = 45.0  # 給水口の水平からの傾き(>=MAX_OVERHANG_DEGでサポート不要)
外鉢の高さは、つばが外鉢の内壁に接する高さに、底の厚みとウェル下のすき間を足して決めている。low の回が落とした「内鉢を載せたときの位置関係」を、medium は式として持っていた。
# 内鉢フランジ(45度)がr_cavityに達する高さ(内鉢ローカルz)=実際の着座点
contact_z_local = ip_info["z_flange_start"] + CLEARANCE
assert contact_z_local < ip_info["z_top"], "CLEARANCEがFLANGE_Wを超えています"

rim_z = contact_z_local + RES_FLOOR + BOTTOM_CLEARANCE
給水口も水平ではなく 45° 上向きの筒にして、サポートなしで造形できるようにしていた。
既定の思考量では、48分43秒・$2.63 を使い、出力トークンが 256,000 に達したところで「応答が出力トークンの上限 64,000 を超えた」という CLI のエラーで終わった。コードは1行も返らなかった。本文が出る前に思考だけで上限を超えた形である。上限 1,500 秒で出力を監視しながら別に実行した回でも、本文が1文字も出ないまま時間切れになった。この回では、開始から約8分で思考のトークンが推定で約4万5千に達していた。
実は、3つの設計のどれにもあふれ穴がない。当サイトの仕様文にあふれ穴を書かなかったためで、AI は書かれていない部品を足さなかった。給水口の蓋も同様である。先に見たとおり、あふれ穴は自動給水鉢の水位の上限を決める部品で、なければ給水しすぎたときに用土が水に浸かり続ける。仕様を書く段階で、仕組みの資料から必要な部品を洗い出しておく必要がある。
各設計を Bambu Studio(02.08.02.61)の CLI でスライスした。プリンターは P1S、ノズル 0.4mm、素材は Generic PETG HF で、プロファイルは 0.20mm Standard(壁2周)と 0.20mm Strength(壁6周)の2通りである。この2つのプロファイルは壁の周数のほかに、外壁の速度と充填率も違う(表の下で述べる)。重量は体積に Bambu Studio の Generic PETG HF の設定値 1.28 g/cm³ を掛けた値になる。
| 設計 | 部品 | Standard(壁2周) | Strength(壁6周) |
|---|---|---|---|
| medium | 内鉢(132×132×155mm) | 3時間4分・107.8g | 3時間46分・131.0g |
| medium | 外鉢(148×128×161mm) | 4時間32分・188.1g | 6時間25分・272.1g |
| low | 内鉢(132×132×158mm) | 3時間27分・130.9g | 4時間35分・163.4g |
| low | 外鉢(148×127×73mm) | 2時間28分・99.4g | 3時間8分・121.9g |
| low+修正 | 内鉢 | 3時間11分・116.7g | 4時間4分・141.8g |
| low+修正 | 外鉢 | 4時間40分・194.7g | 6時間12分・241.7g |
Prusa の案内では水密に3〜4周以上が要り、Prusa の試験で PETG の最小外周数は4だった。水を溜める外鉢に既定の2周は足りない側に入る。medium の外鉢を Strength でスライスすると、造形時間は 4時間32分から 6時間25分へ、材料は 188.1g から 272.1g へ、どちらも約1.4倍になった。ただし、この差は壁の周数だけによるものではない。Bambu Studio の設定ファイルでは、Strength は Standard に比べて外壁の速度が 200mm/s から 60mm/s に下がり、内部の充填率も 15% から 25% に上がる。壁の周数だけを変えたときの増え方は、今回は測っていない。また Prusa の試験が勧める積層 0.15mm に対し、今回のスライスは積層 0.2mm であり、外周数の目安をそのまま当てはめられるとは限らない。内鉢は水が抜けてよい部品なので、外鉢だけ周数を上げる運用が合理的である。
スライサーについて気づいた点を3つ書いておく。後の2つは今回の CLI 呼び出しで起きたことで、版や引数が変われば結果も変わりうる。
実測を踏まえると、AI で自動給水鉢を3Dプリント用に設計する手順は次のようになる。
既存の部品の寸法を測って AI に CAD を書かせる流れは、3Dプリント 修理 実践 2026(2026-07-25 公開)とClaudeを3Dプリント設計に活用する — Fable 5でAI CADはどこまで変わったか(2026-08-01 公開)でも扱っている。
一から設計する前に、公開されているモデルを見ておくと寸法の感覚がつかめる。Printables には自動給水鉢のモデルが多数あり、たとえば次のようなものがある。ライセンスがそれぞれ違うので、再配布や改変の前に必ず確かめたい。
MakerWorld にも自動給水鉢のモデルが多く公開されている。ライセンスはモデルごとに確認してほしい。
道具としては、AI にコードを書かせるなら Python と manifold3d、または OpenSCAD の開発版(Manifold エンジンを有効にしたもの)が扱いやすい。スライサーは、花瓶モードと外周数・押出幅を設定できるものであればよい。素材は、室内の涼しい場所なら PLA も選択肢に入る(Prusa の長期試験では PLA の植木鉢に漏れは見られなかった)が、窓辺や日の当たる場所に置くなら PETG、屋外の日なたなら ASA が候補になる。
コードではなく画面で形を作りたいなら、Autodesk Fusion のような CAD で内鉢と外鉢を設計する手もある。
自動給水鉢は、あふれ穴で水位の上限を決め、毛管作用で用土に水を吸い上げさせる器である。3Dプリントで作るときに効くのは、外鉢の外周数(4周以上が目安)、漏れの主因である継ぎ目への注意、そして耐熱と紫外線を基準にした素材選びだ。PETG を選ぶ理由は吸水の少なさではなく、PLA より高い荷重たわみ温度と、PLA の紫外線劣化にある。
AI に CAD コードを書かせた当サイトの実測では、思考量 low の回は1分で動くコードを返したが、2部品を重ねると内鉢が外鉢の底を 82mm 突き抜けていた。直させると、最初の不具合に隠れていた給水口の不具合が表に出た。medium は組み合わせまで整合したが 48 分かかり、既定では上限に達してコードが返らなかった。いずれも各条件1回の記録であり、実物の印刷と水漏れ試験は行っていない。
手元でやるなら、まず仕組みの資料から必要な部品を仕様に書き出し、生成されたコードを「組み合わせた状態」で数値検証してから、外鉢だけ周数を上げてスライスするところから始めるとよい。水を張って漏れを確かめる工程は、最後に必ず残る。